卷板机都是款适宜于无数不同的的场所的机器机器,但在机器机器的施用全过程中,鉴于施用过多的愿意,很有会会造机器机器桶状变形,从而导致机器机器施用生产率变低,此类,为缓解上述出现故障,下面来就其出现故障出现故障愿意做询问。
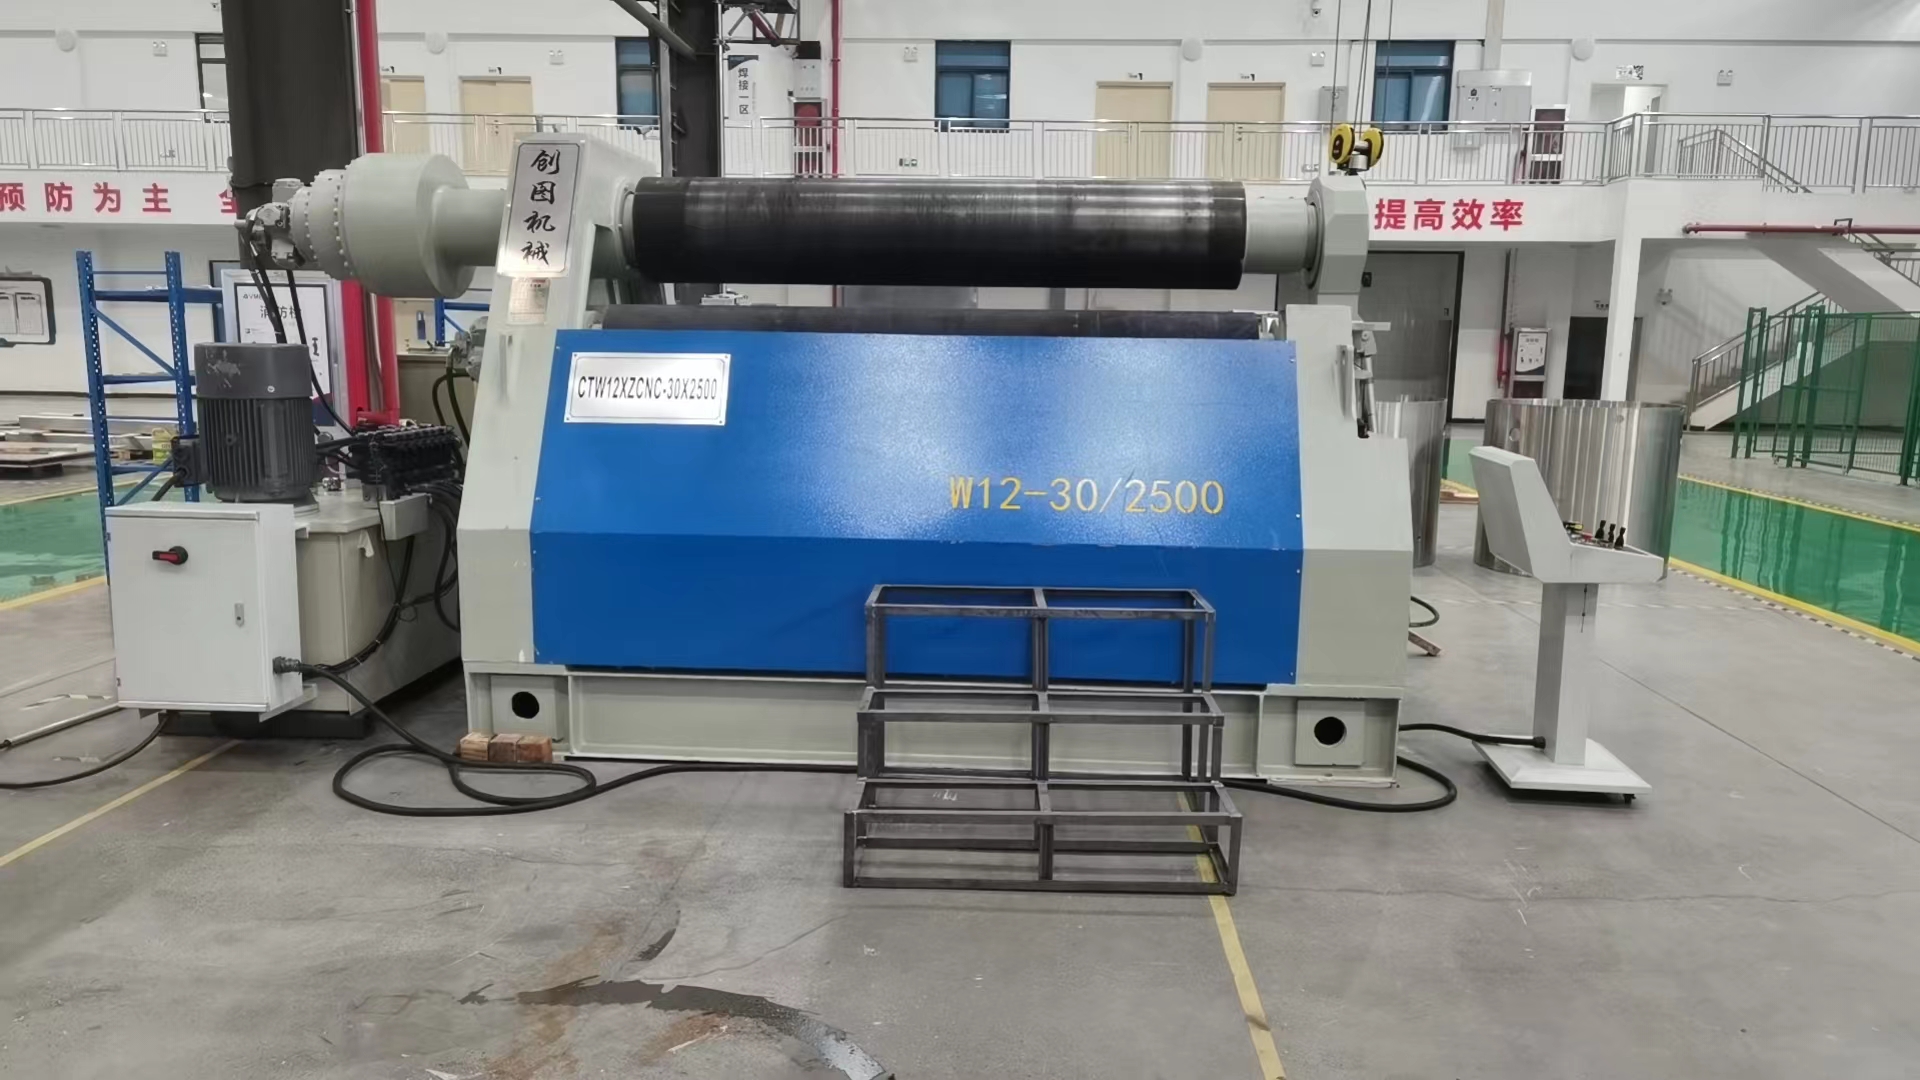
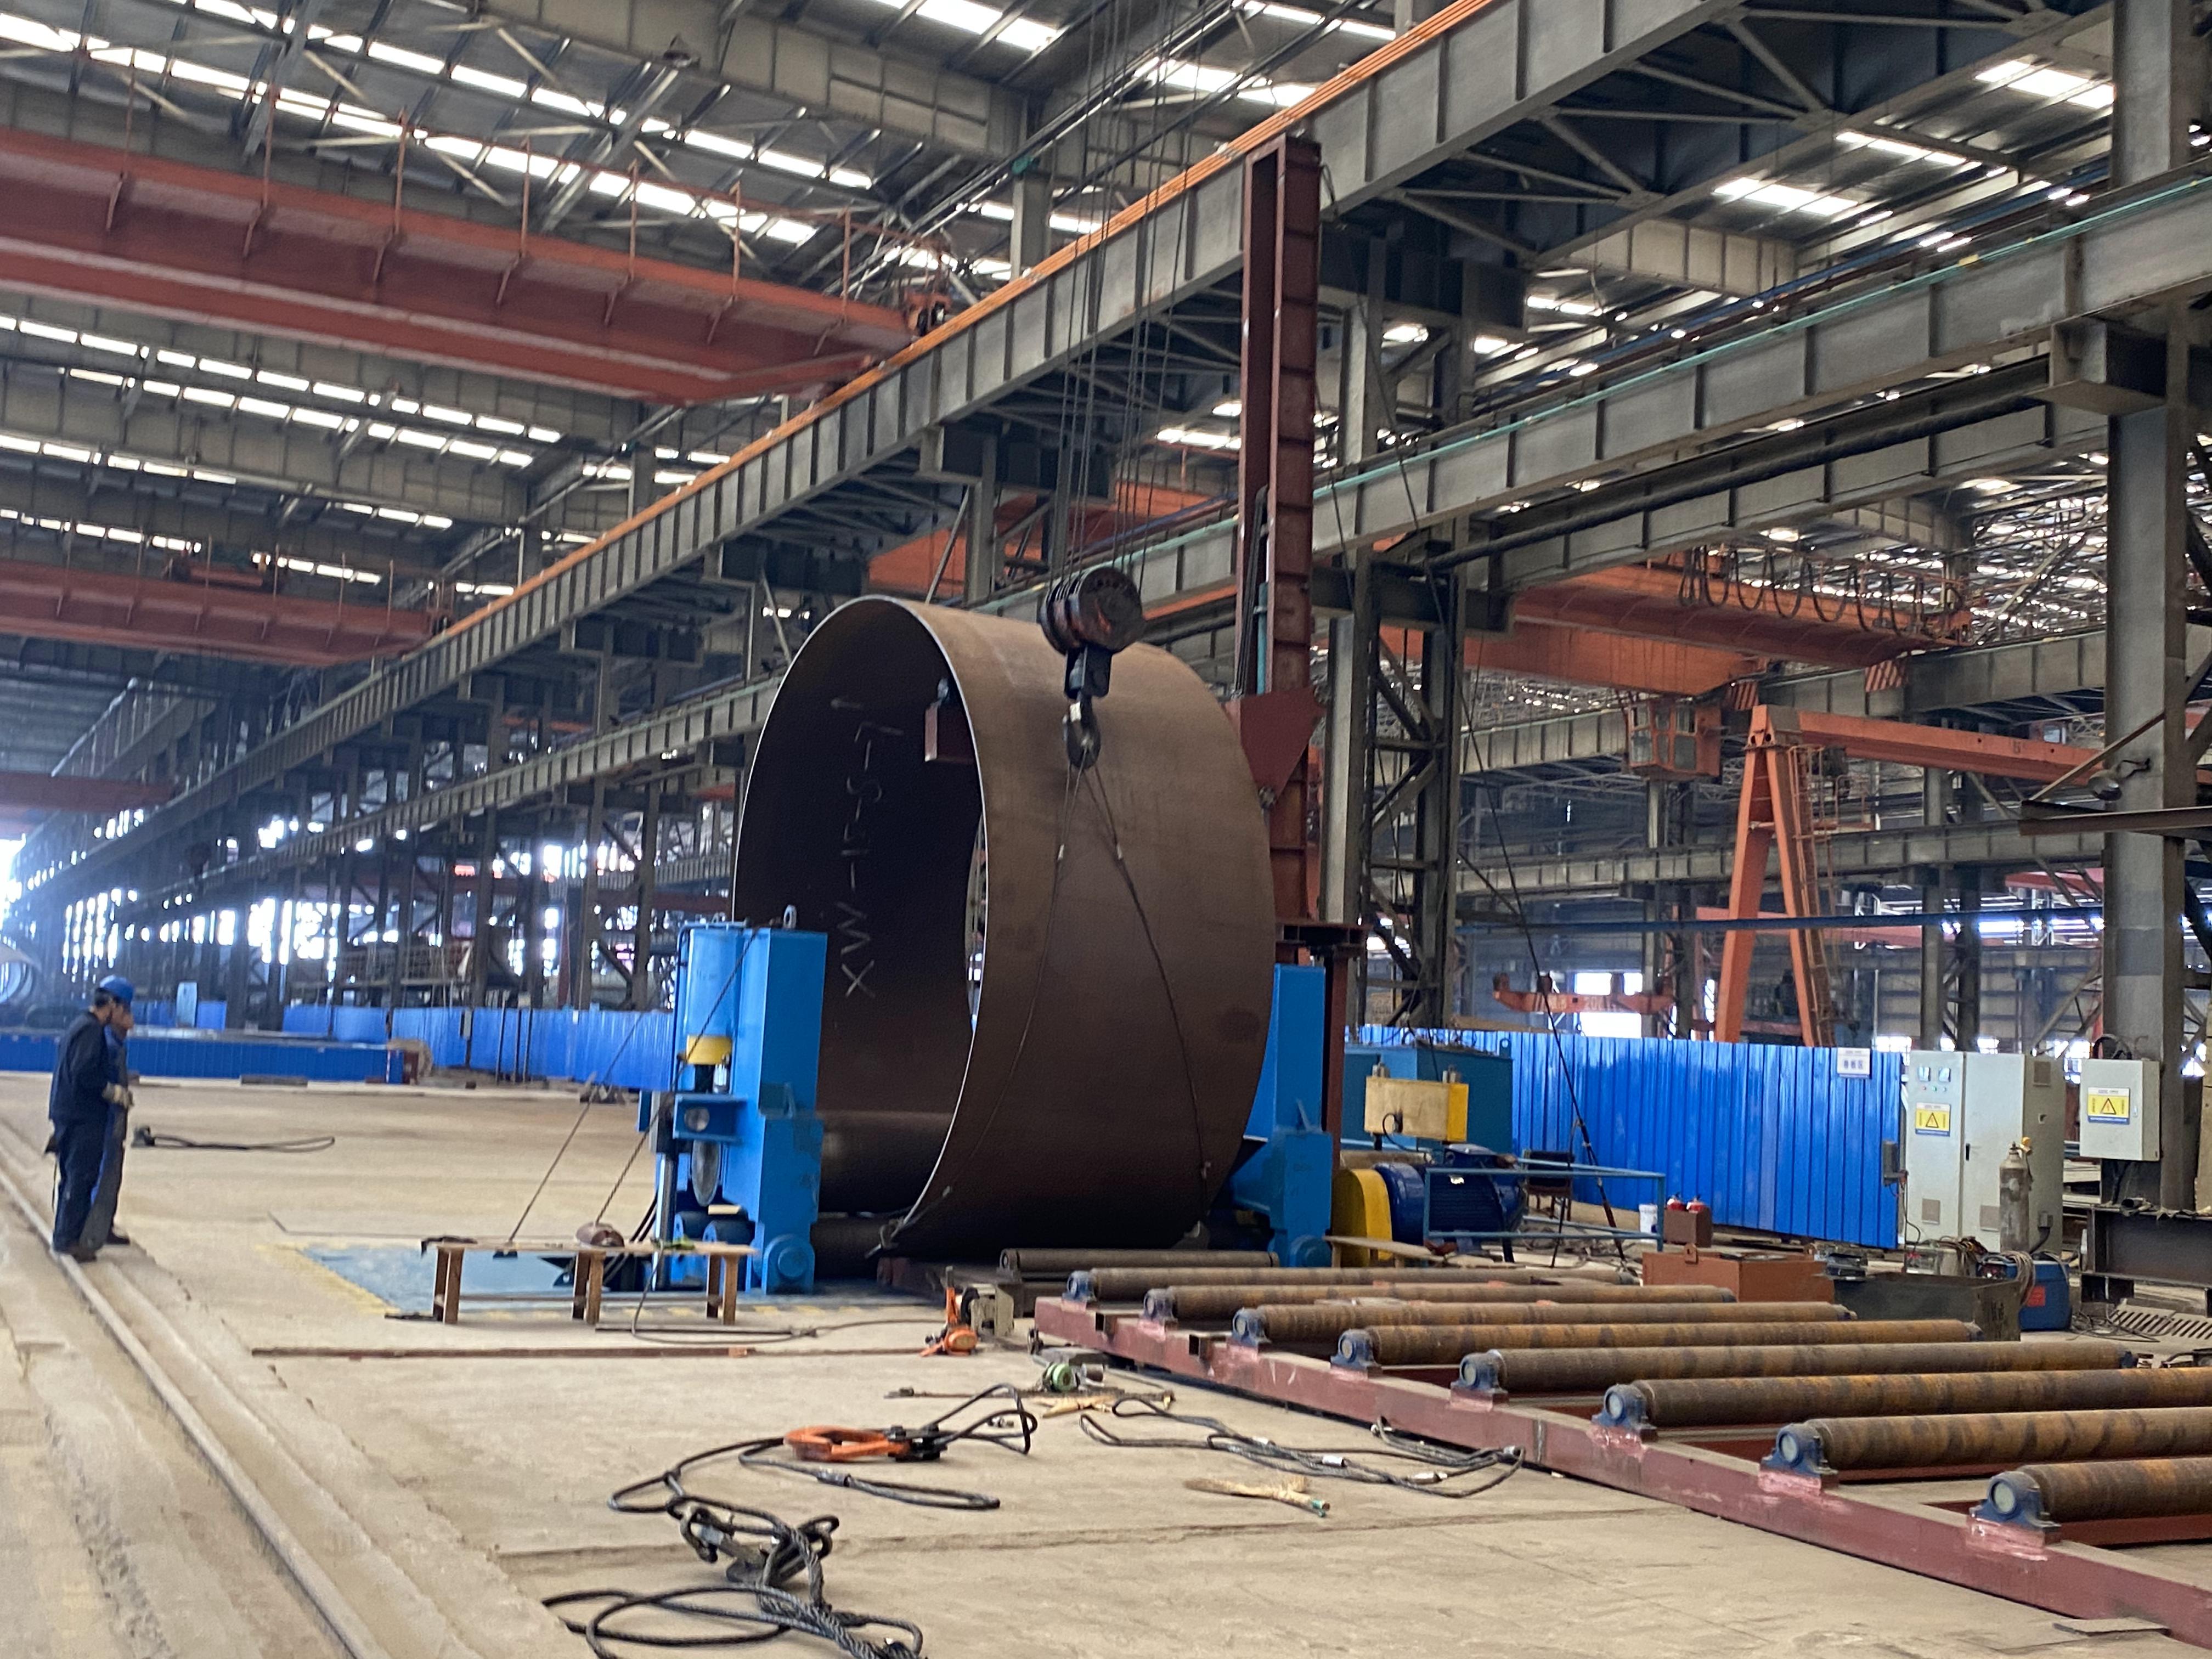
卷板机在工作任务环节中,上辊由上向下压,两旁辊回转,使实木板材绕上琨遭受接连弯曲成,得以达到卷做出所想求圆的直径的筒身的的目的。
可根据卷板机的架构表现形式,人们是可以把其各辊轴在业务整个具体步骤中的物理受力环境等同于筒支梁来阐述。通常讲述,卷板机的上辊较粗,柔性好些,下辊略细,柔性不及上辊。如若卷板时上辊的下经济压力什么,而测辊的柔性不足之处时,则会使滚轴在卷制筒身的整个具体步骤中的发生发生形变而存在挠曲。
在辊轴较长的卷板机(表示动作的词突破5m),当压紧力和卷板力取决于机械设备最大值程度时其辊轴更会存在类似和变形几率。这使人卷板机子下辊中沿间距走向的齿隙面积不不符。中问身体布位齿隙太,两端齿隙小,因而出现辊轴两端对的细木工板的压紧力大、中心压紧力小的情况发生,即在卷制压力容器封头时的细木工板不同的本质沿辊轴间距走向上的各点载荷欠均质,可以弯曲的应力应力应变不不符,使人卷出的压力容器封头中心身体布位可以弯曲的回转半径增大而导致桶状在含有不同木头材质功效的中薄钢板,当板厚与卷制的压力容器封头厚度不同而板宽的长宽越大或板厚与板宽的长宽不同而卷制的压力容器封头厚度越h,所要压紧力和卷板力也就越大,辊轴和变形几率造成的挠度也越大。
故此,板料沿辊轴长方位上的各点的受力分析面积大小本质区别也越大,桶状压扁也越更清晰。若圈筒时板料屏幕宽度匹配厚度超过了5mm(平常是些许先将板拼焊如果再弯卷的封头)而卷制的简体外径又更钟头(就像少于~lO00mm) 则所卷出的封头已经发生更清晰的桶状压扁。
大于都是产生卷板机经常出现桶状变型的原由,给出其原由等工作方面的理解,而使可不可以更优质确定专用设备便用,达到观众理想的便用成果。
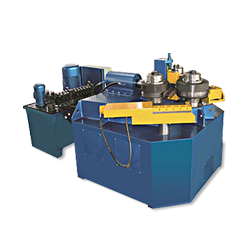

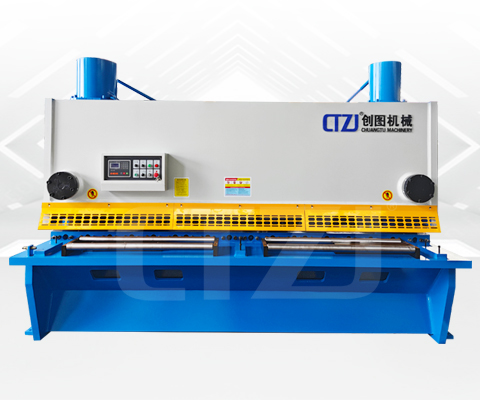 液压式闸式液压剪板机
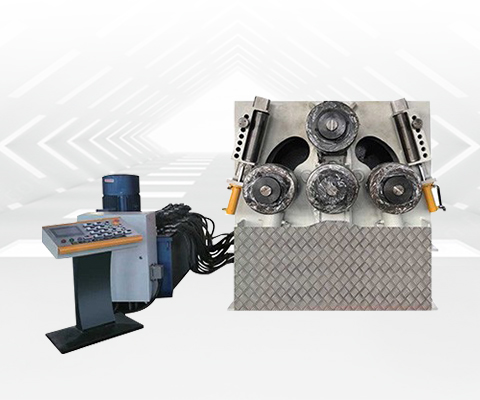 四轴数控机床新材料打弯机
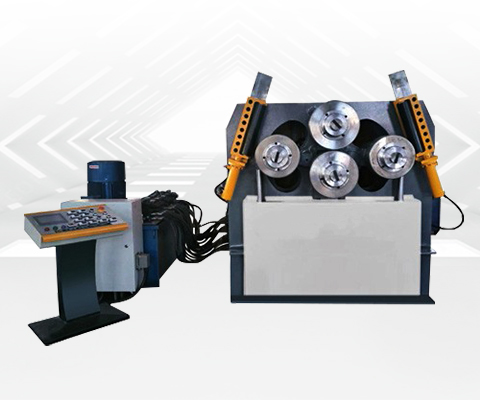 W24H-四轴精机铝型材微弯机

 最快咨询价格
 微信营销媒体号