技术百科

创图自动化机机包括卷板机、折边机、数控剪板机、断桥铝型材变形机,还可以表明您的当场工程状况为您设计您要求要的钣金工艺自动化机机机,立刻找话题公司吧!

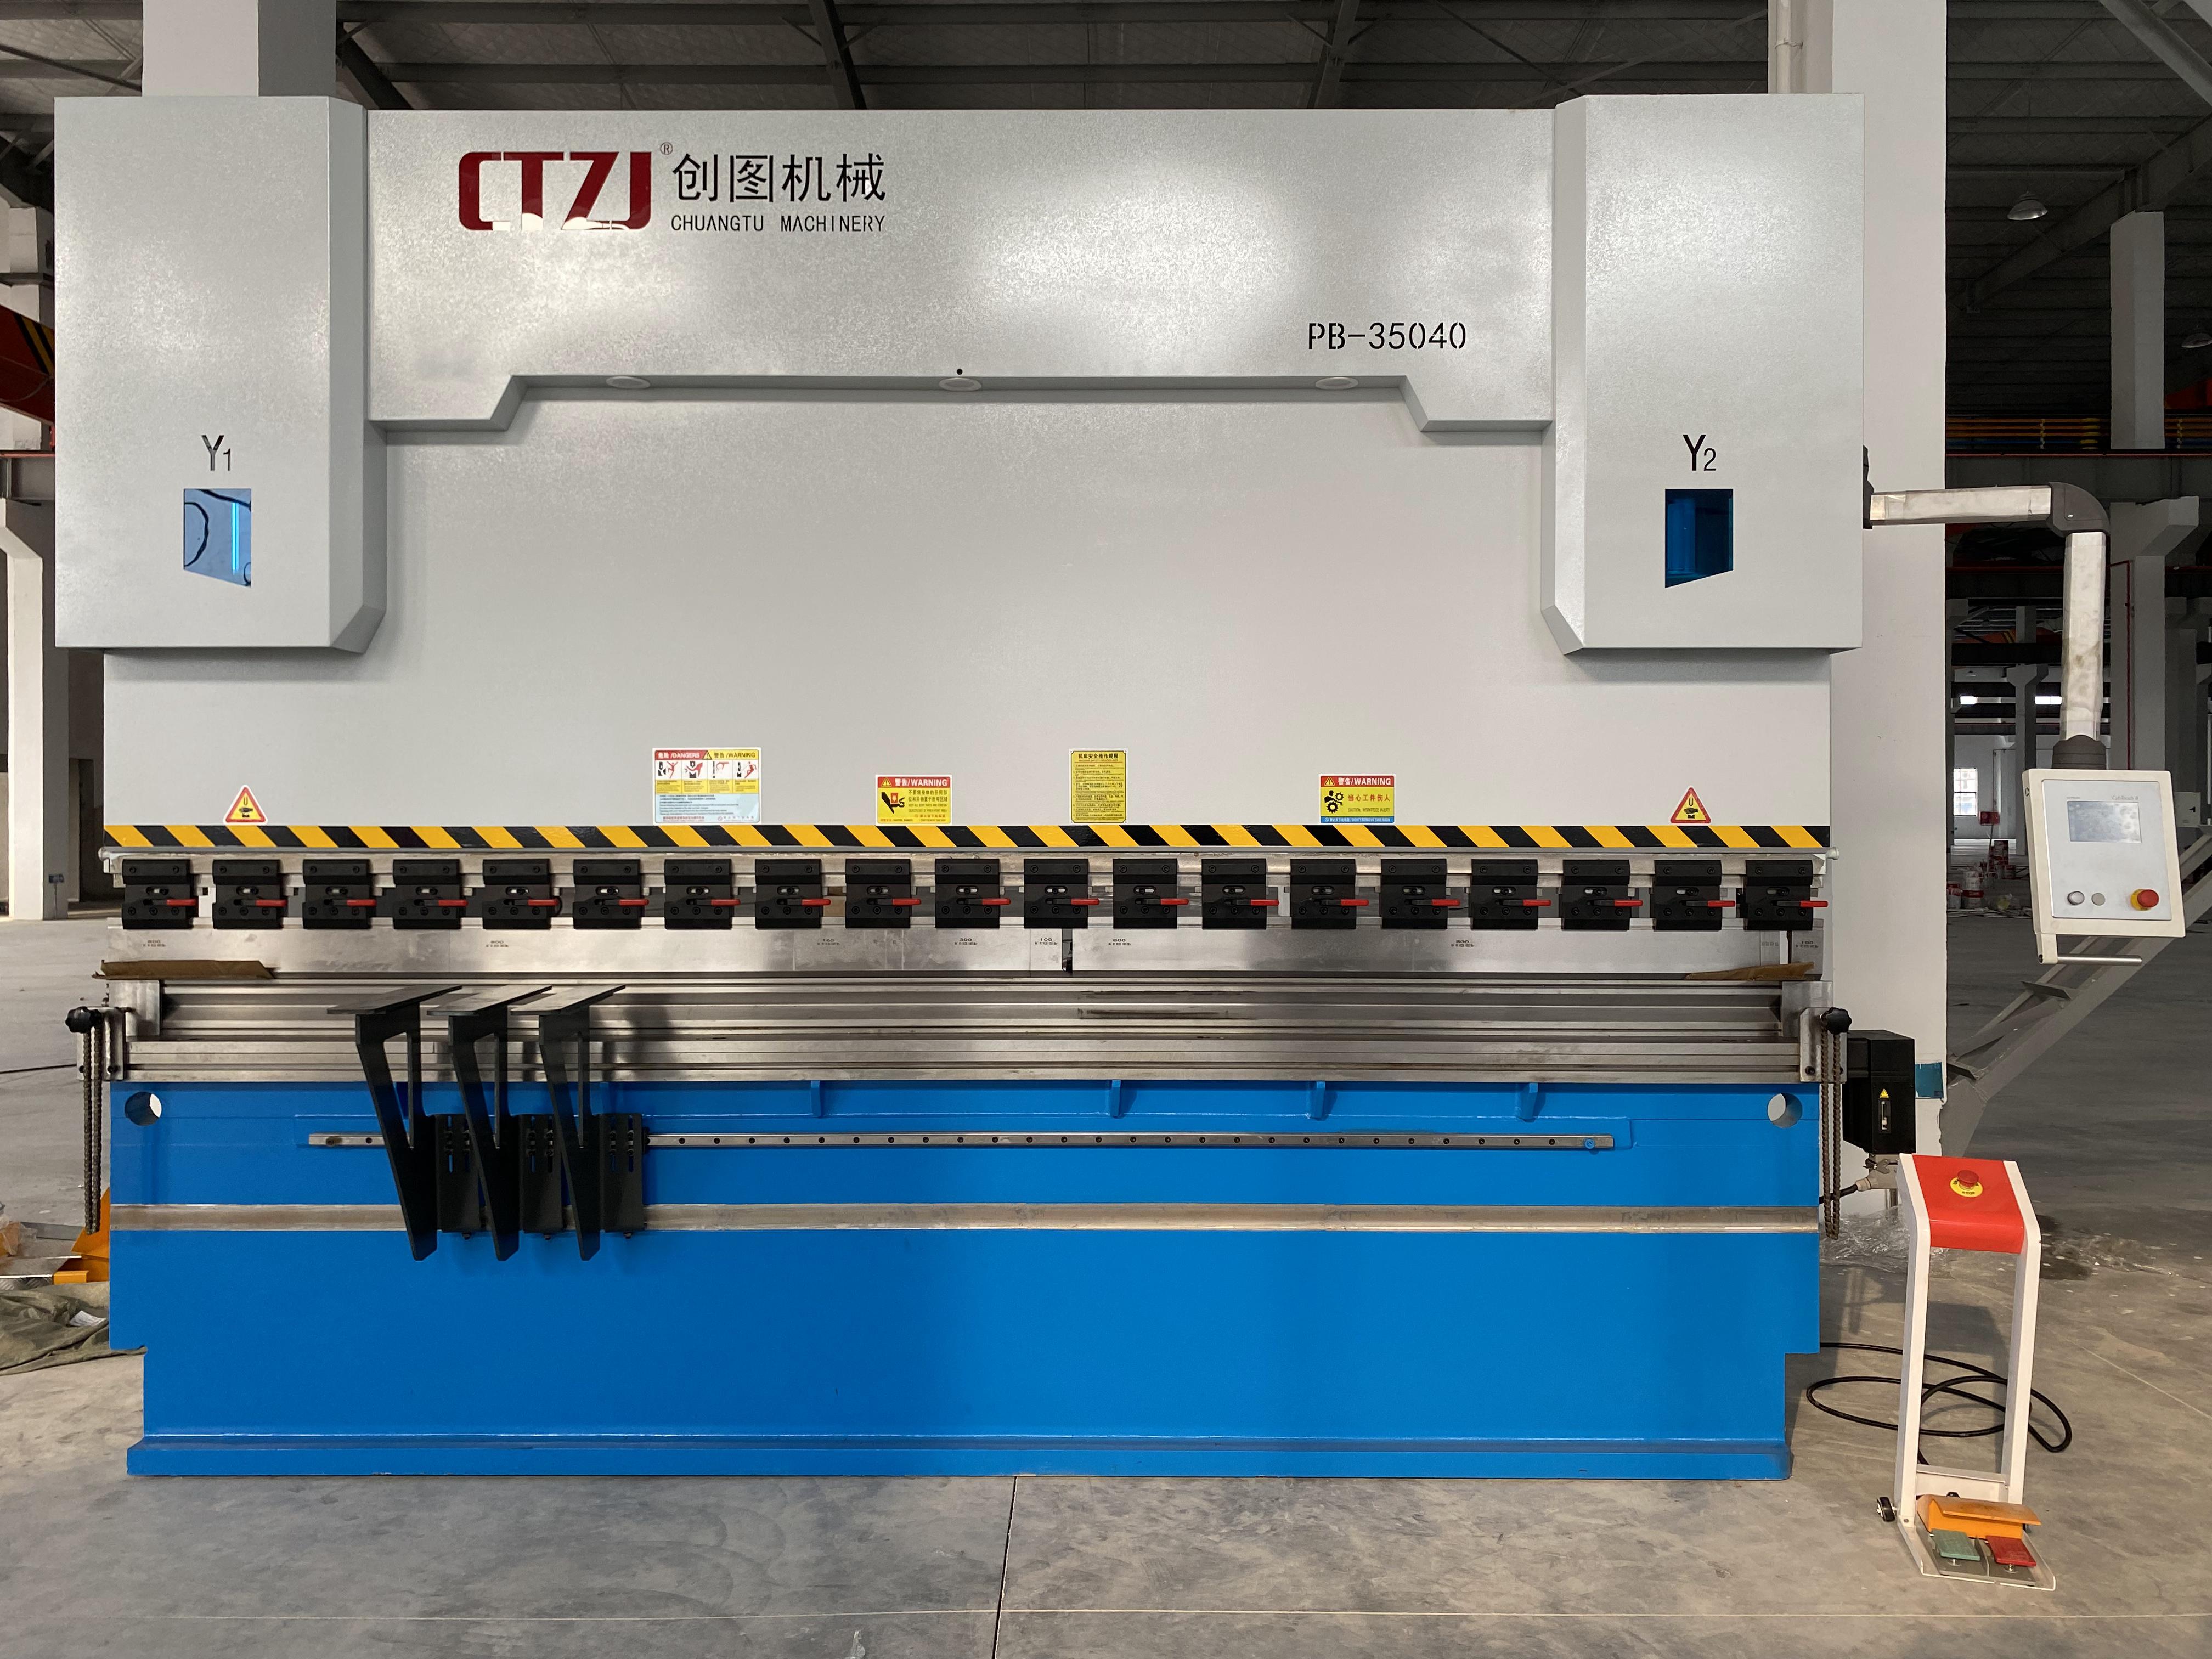
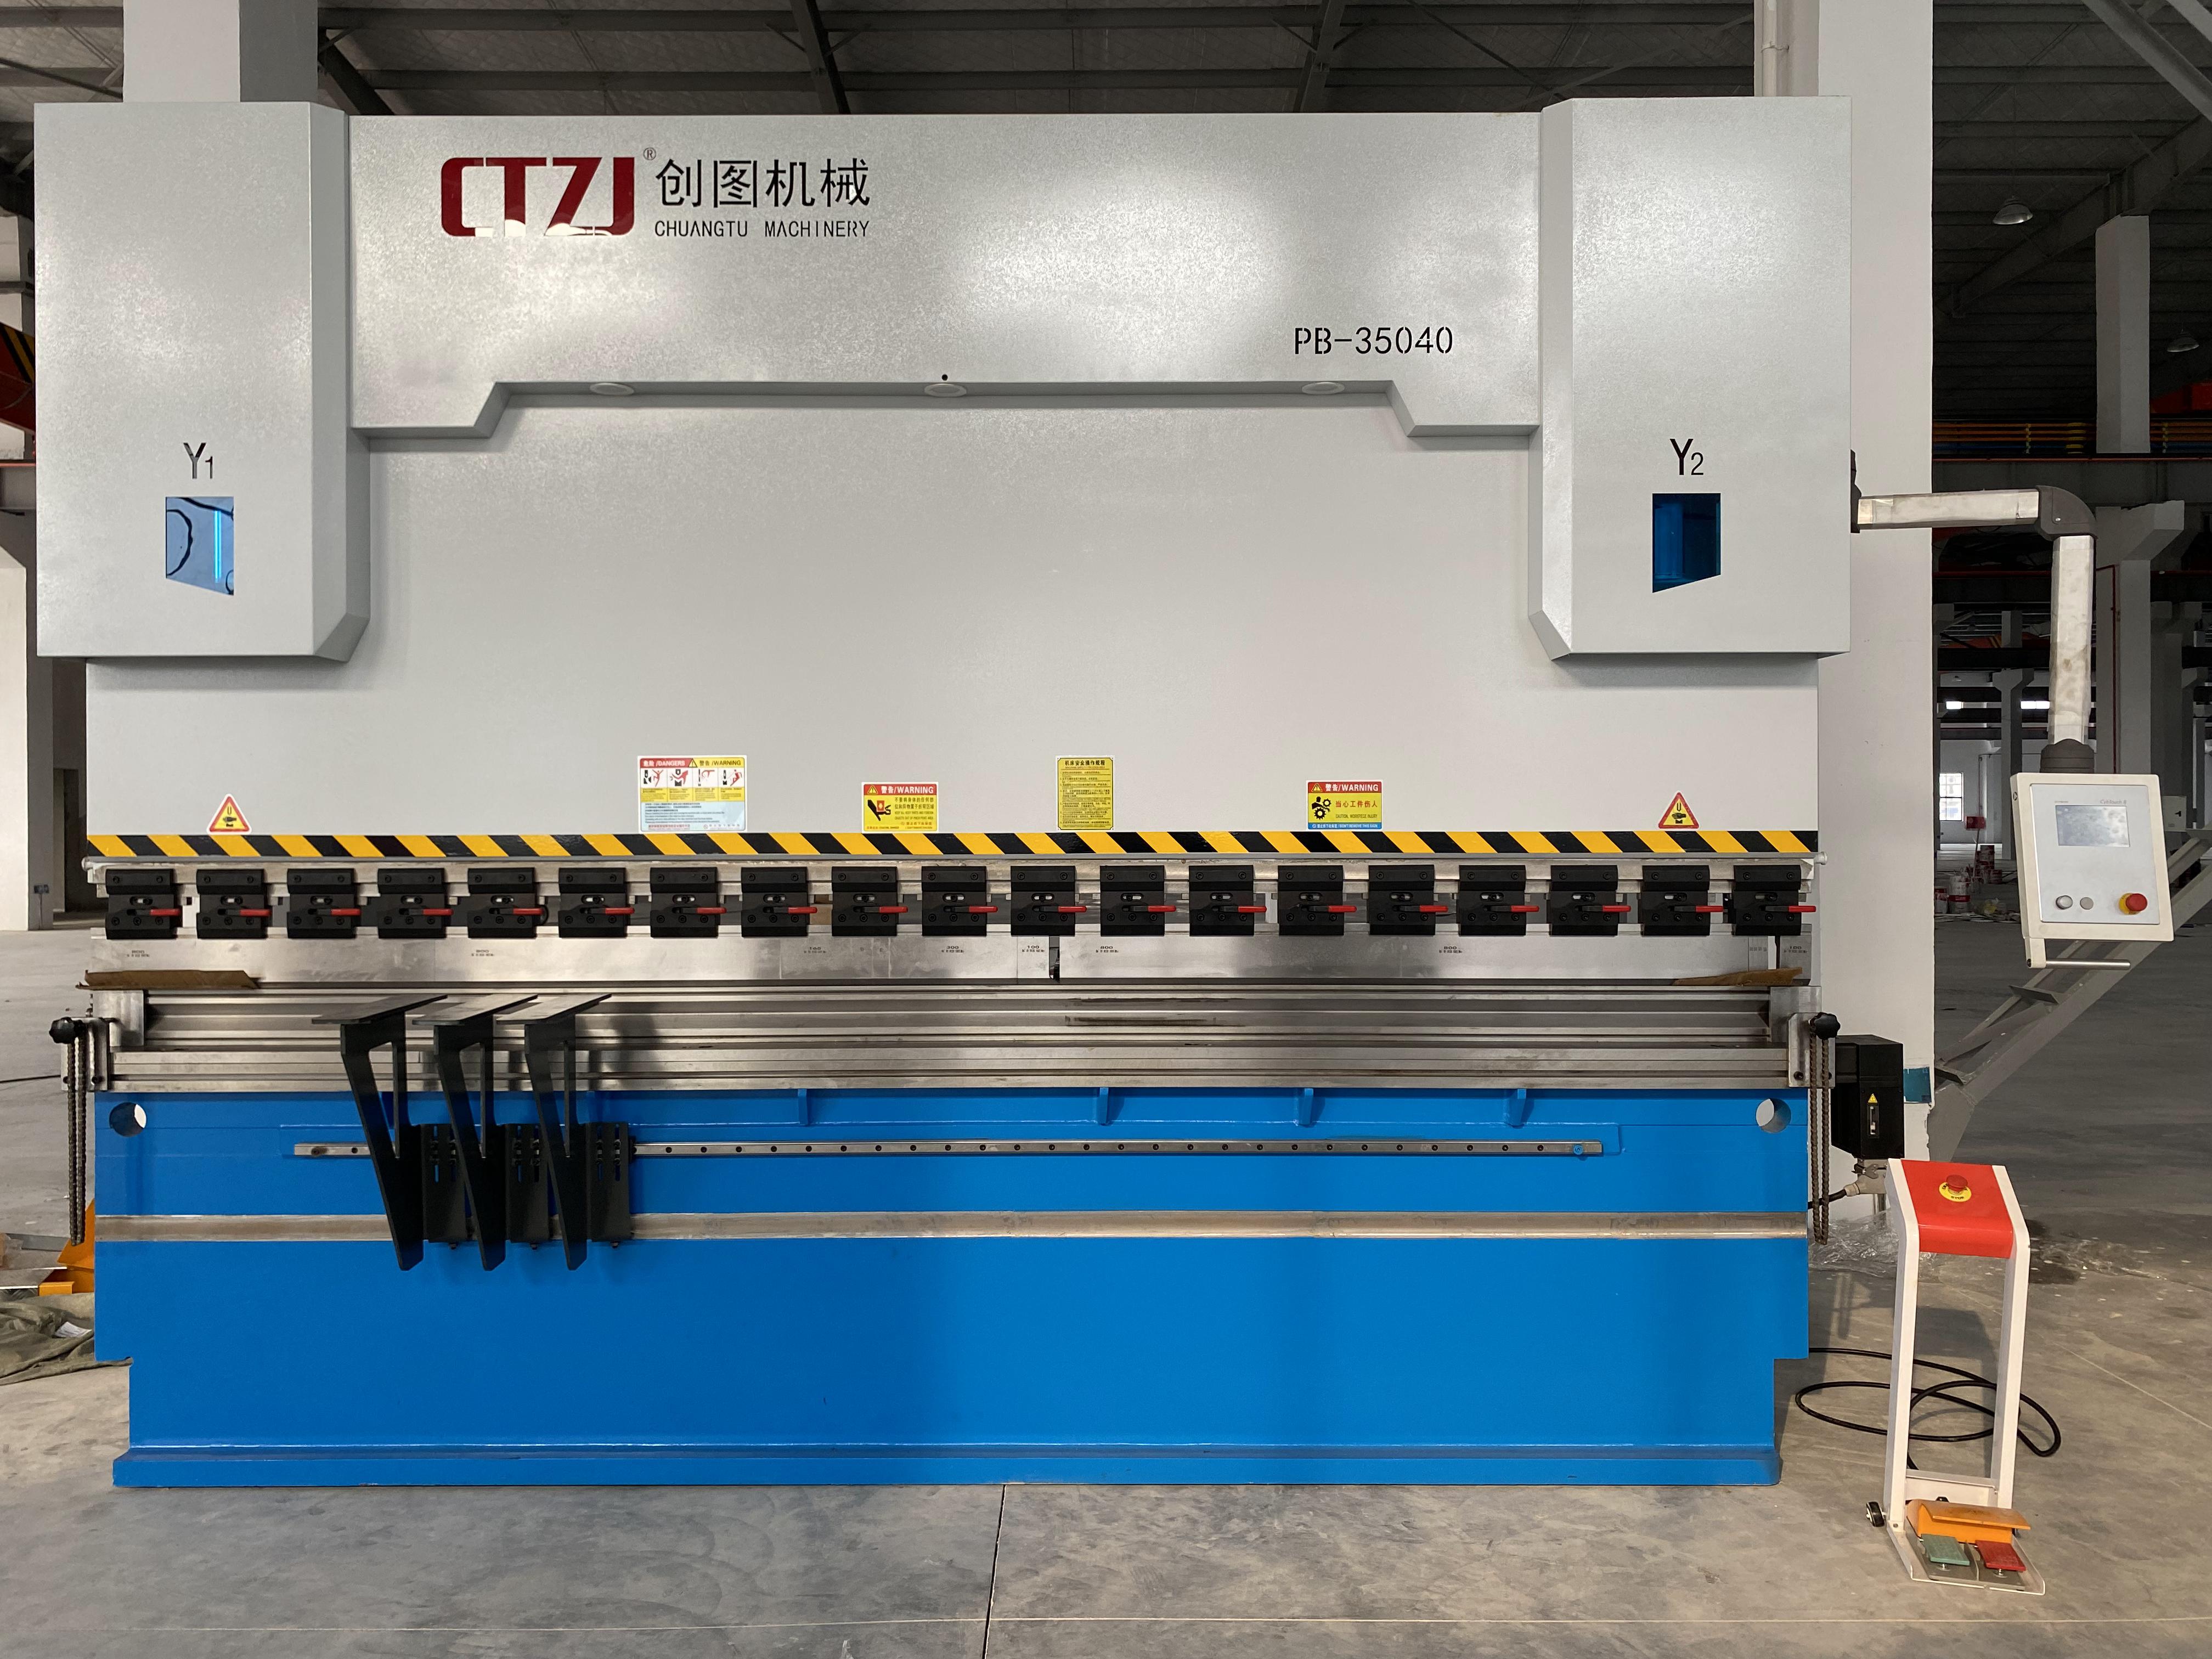
如何避免数控折弯机故障

发布消息时光:2023-12-02 17:02:15

温馨提示:如果您对我们的产品、服务感兴趣,或者有什么可以帮助您的,您可以点击 与我们在线交谈或者拨打我们的客服电话:180-6895-4999

数控内外钣金弯折机的电脑出现问题率是要杜绝为中心,有一些大家在采购招标了夜压钣金弯折机后来只 一直的选用,向来不护肤保养就说会提前准备规避会从而造成夜压钣金弯折机电脑出现问题率的原因,,因此我们选用的夜压钣金弯折机电脑出现问题率率较为高。

2022_11_09_14_49_IMG_4453

因此 折边模具模具机厂商世界任务油压机折边模具模具机设计故章或是要匛为中心,就要使您的油压机折边模具模具机达标数最多的安全使用使用年限。油压机设计的设计故章存在普通是由6个理由 :危害、气流开始和超温。 1切实保障电脑数控折弯模具机油缸油的保洁,减掉环境破坏 智能折边加工机油缸装置多路阀油要合理建议选用, 阻止智能折边加工机油缸装置多路阀油中侵袭尘埃和钙镁离子。智能折边加工机油缸装置多路阀油既能油缸装置多路阀操作控制体系的媒质,也是润滑液剂,于是其对润滑控制体系的擦洗和对操作控制体系的安全性能,对油缸装置多路阀pcb板的可靠的性和实用保修期导致从而。致使智能折边加工机油缸装置多路阀厨房油烟染的具体因为 :首先是油缸装置多路阀进行pcb板冗余较脏,脏物来到油缸装置多路阀操作控制体系 ;第二是打火时未用过滤器网过滤器 ;三是实用的容器等不净干燥 ;四是全面进行检查报告油表现况时钙镁离子来到 ;五是破损较为严重和破损的封口件未能尽快换成 ;六是全面进行检查报告拆装时形成的钙镁离子废屑等钙镁离子整理不净 ;七是润滑控制体系储放失误,脏物来到副油箱,冷如冰等。在实用和全面进行检查报告维护操作过程中,切勿需要注意大于方面,则也可以降低止油缸装置多路阀操作控制体系故章的出现。

2 防止数控折弯机液压油中混入空气,造成气穴现象 

数车折边机液压机机软件软件性软件软件性油的可解降低性很低,但氧气的可解降低性大,假设液压机机软件软件性软件软件性软件软件性中含带一些氧气,对软件软件性耐热性导致过大。融解在底层的水中的氧气,在心理重压较低时,会大批数组越界而发生有气泡图片,建立气穴问题 ;假设心理重压较高,在心理重压的挑战下,有气泡图片快捷受损,发生非常强大背景噪声,时放了大批的热源,构成电气元件的受到破坏和润滑软件的起热。为制止氧气到液压机机软件软件性软件软件性软件软件性,须要实现下之下内容 :三是回进气软管读取到油面下 ;二要制止管接头脱落、封好件受损 ;三是在向副油箱全力以赴时,制止不对确的全力以赴方式 ;四是制止液压机机软件软件性软件软件性泵在口中放精过滤程序器构成吸油进而导致阻力大,融解的气味没办法拆分而来。 3 解决机械弯折机手动液压油溫度过头 数控加工中心拆弯加工机液压油泵油缸油泵装置机装置液压油泵油缸油泵装置机油的室内热度基本的控制在 40℃ 80℃相互间较高,要长年出于 80℃ 以下,会导致液压油泵油缸油泵装置机油黏度很低,非常容易漏粪,导致液压油泵油缸油泵装置机装置电子器件室内热度高,导致其年限短。,因此说在选热量散发器上需要充沛顾虑社会各界面问题。液压油泵油缸油泵装置机油黏度添加上也是,要斟酌,黏度高增高液压油泵油缸油泵装置机油纯净水时的精力耗费,黏度低会使漏粪越来越多,,因此说在动用时要小心并时常检测,可以防止液压油泵油缸油泵装置机油室内热度过高,并时常常用对数控加工中心拆弯加工机液压油泵油缸油泵装置机装置油完成吸附,时常完成检测,这么能担保液压油泵油缸油泵装置机装置设计的运作性,可不可以减低液压油泵油缸油泵装置机装置电子器件的摩擦和腐蚀不锈钢,延长了了液压油泵油缸油泵装置机装置设计的年限。  折边加工模具加工机有手工折边加工模具加工机,夜压多路阀系统折边加工模具加工机和数控内外折边加工模具加工机。夜压多路阀系统折边加工模具加工机按导入的方法又可有:扭轴导入、机液导入,和电液导入。夜压多路阀系统折边加工模具加工机按活动的方法又可有:上动式、下动式。也包括支撑杆、办公台和夹紧板,办公台放于支撑杆上,办公台由底架和弯排机形成,底架使用绞链与夹紧板相通,底架由座壳、电阻线和橡胶条组成部分,电阻线放于座壳的塌陷内,塌陷顶部覆有橡胶条。运营时要主意以下的一些:     1.严厉认真落实车床工卫生控制指导书,按规程穿脱好劳作安全防护物品。  2.启动时前须专心审核报告减速机、触点开关、新线路和接地保护会不健康和稳定,审核报告仪器各操作布位、旋钮是滞在有效座位。  3.定期檢查高低模的重叠度和加固性;定期檢查各标记裝置是否是遵循被制作的规定。  4.在上长板滑板和各位置轴均未能端点的阶段时,运作回端点软件。  5.机 进行后航空运输转1—2分钟的时间,上双翘板满旅行路线健身2—3次,如会发现有不当常杂声或有系统设备故障应当请马上停机,将系统设备故障避免,万事万物合适后部可任务。  6.的工作时需由1人统一性指挥员,使操作使用人与上料抑制人紧密协助,切实保障协助人均在安全性位子方准发送拆弯讯号。  7.板料钣金折边时需要回填土,为防在钣金折边时板料翘着致伤。  8.调板料压模时需求剪断交流电源,已停高速运转后进行。  9.在修改可变性下模的缩口时,不允许的有所以料与下模使用。  10.设备事业时,设备尾部不不能站人。  11.请勿简单在下端处压折板料。  12.持续运行时得知工件产品或模具加工不稳,应停車校零,坚决杜绝持续运行常用手校零避免伤手。  13.不能折超厚的铁板或淬过火的厚钢板、中高级硬质马氏体不锈钢、方钢和大于板料折弯加工机耐热性的板料,防止搞坏数控车床。  14.三天两头检测上、下硅胶模具的偏移度;有气压表的显示灯可否满足規定。


推荐英文好产品

查看更多

新闻推荐

注册地址:河北省长云科技市海安市工业企业项目 服务项目电语: 0513-88621386

手机:180-6895-4999

电子邮箱:sales@hrbuz.com

 更快议标

 微信qq公共号